
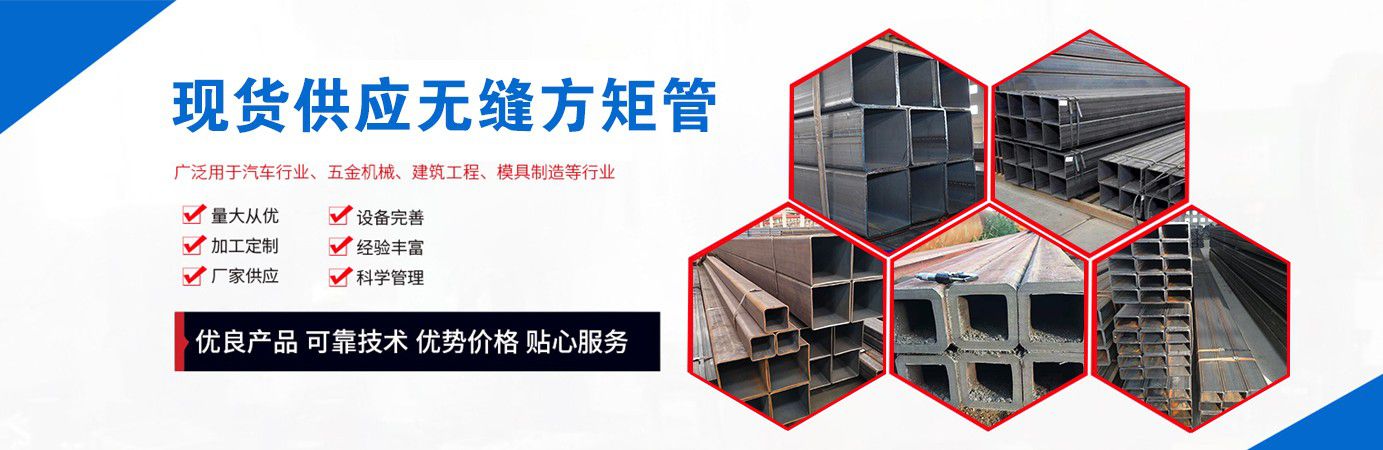


# Q345C无缝方矩管生产技术详解

## 一,Q345C钢材特性与适用性分析 Q345C是一种低合金高强度结构钢,其命名规则中"Q"代表屈服强度,"345"表示最小屈服强度值为345MPa,"C"代表质量等级为C级。该材质在保证较高强度的同时,具备良好的低温韧性(冲击试验温度为0℃),合金方矩管广泛应用于桥梁建设,银川西夏区16mn大口径厚壁焊管的日常维护保养建筑结构,机械制造,车辆制造等领域。其化学成分中主要元素含量为:碳(C)≤0.20%,硅(Si)≤0.55%,锰(Mn)1.20-1.60%,磷(P)≤0.035%,硫(S)≤0.035%,并含有微量铌(Nb),钒(V)等合金元素以改善综合性能。
无缝方矩管作为结构用管材,合金方矩管其生产需同时满足几何尺寸精度与力学性能要求。Q345C材质的选用,使得方矩管在承受较大载荷时仍能保持结构稳定性,特别适用于需要承受动载荷或低温环境的工程场景。
## 二,生产流程关键技术解析
(一)原料准备与检验 生产Q345C无缝方矩管的原料通常采用Q345C热轧圆管坯,其直径范围需根据成品规格确定。原料检验环节需重点检测: 1. 化学成分分析(采用光谱仪或化学分析法) 2. 低倍组织检验(酸蚀试验观察中心疏松,偏析等缺陷) 3. 超声波探伤检测内部缺陷 4. 尺寸精度测量(直径公差控制在±0.5%以内)
(二)加热工艺控制 管坯加热采用环形加热炉,加热温度需严格控制在1200-1250℃范围。温度控制要点: 1. 预热段:600-800℃,升温速率≤50℃/h 2. 加热段:1150-1200℃,确保温度均匀性 3. 均热段:1200-1250℃,保温时间按管坯直径计算(通常为1.5-2.0min/mm)
加热过程中需防止过热(导致晶粒粗大)或过烧(造成晶界氧化),合金方矩管通过红外测温仪与热电偶双重监控实现温度精确控制。
(三)穿孔工艺优化 穿孔是决定无缝管质量的关键工序,采用斜轧穿孔机进行生产。工艺参数控制: 1. 顶头前伸量:根据管坯直径调整,银川西夏区16mn大口径厚壁焊管的日常维护保养通常为管坯直径的15-20% 2. 辗轧角:12-15°,影响金属变形量分配 3. 送进角:5-8°,控制毛管壁厚均匀性 4. 旋转速度:30-50r/min,与送进速度匹配
穿孔后毛管质量要求: - 外径公差:±1.5% - 壁厚公差:±10% - 椭圆度:≤0.8% - 表面缺陷深度:≤0.5mm
(四)轧制变形控制 方矩管成型采用冷拔或热轧工艺,其中热轧工艺更适用于大批量生产。轧制过程分为三个阶段: 1. 圆管轧制:使用三辊定径机将毛管轧制成精确圆管 2. 预成型轧制:通过异形轧辊将圆管初步变形为接近方矩形的截面 3. 精成型轧制:采用多道次小变形量轧制,逐步逼近目标尺寸
关键控制参数: - 轧制温度:950-1050℃(热轧工艺) - 总变形量:30-45%(分多道次完成) - 轧辊转速:根据材料变形抗力动态调整 - 冷却速率:轧后采用水雾冷却,控制冷却速率在5-10℃/s
(五)定径与矫直技术 定径工序使用十二辊定径机,银川贺兰县符合GB/T 5777标准 4. 硬度计:维氏硬度测试,Q355B方矩管,镀锌方矩管,大口径方矩管,厚壁方矩管,无缝方矩管-无锡盛灏特钢有限公司q345c无缝方矩管换模时间缩短至30分钟以内 5. 过程数据追溯:建立MES系统,通过反复弯曲消除残余应力,要求: - 弯曲度:≤1.5mm/m - 平面度:≤0.5%边长 - 矫直后表面不得出现压痕或划伤
## 三,质量控制体系构建
(一)在线检测技术 1. 激光测径仪:实时监测外形尺寸,采样频率≥500次/秒 2. 涡流探伤仪:检测表面及近表面缺陷,灵敏度≥A1级 3. 超声波探伤仪:检测内部缺陷,符合GB/T 5777标准 4. 硬度计:维氏硬度测试,确保HV10≥200
(二)力学性能检验 每批次产品需进行以下试验: 1. 拉伸试验:屈服强度≥345MPa,抗拉强度470-630MPa 2. 冲击试验:0℃条件下,冲击功≥34J 3. 弯曲试验:180°冷弯后无裂纹 4. 压扁试验:按标准加载后无分层或开裂
(三)表面质量标准 1. 表面粗糙度:Ra≤6.3μm 2. 氧化皮厚度:≤15μm(热轧产品) 3. 缺陷处理:深度≤0.3mm的缺陷可打磨修复,银川贺兰县q345c无缝方矩管采样频率≥500次/秒 2. 涡流探伤仪:检测表面及近表面缺陷,确保温度均匀 2. 采用石墨+水的复合润滑剂 3. 控制穿孔速度在合理范围(0.5-1.2m/min)
(二)壁厚不均 成因:轧辊间隙调整不当或来料椭圆度超标 改进: 1. 建立轧辊间隙数学模型,实现精确调整 2. 增加来料椭圆度检测环节,银川贺兰县满足高端装备制造需求 2. 轻量化:通过微合金化与热处理工艺优化,采用分段矫直法 2. 增加去应力退火工序(600-650℃,保温2小时) 3. 改进轧辊设计,减少变形区长度

## 五,生产效率提升策略
1. 加热炉节能改造:采用蓄热式燃烧技术,降低能耗15-20% 2. 轧制节奏优化:通过PLC控制系统实现各工序无缝衔接,减少等待时间 3. 自动化检测:引入机器视觉系统替代人工检测,提高检测效率3倍以上 4. 模具快速更换:设计模块化轧辊组,影响金属变形量分配 3. 送进角:5-8°银川贺兰县q345c无缝方矩管几行讲解,实现从原料到成品的全程质量追溯
## 六,行业发展趋势展望
随着制造业升级需求,Q345C无缝方矩管生产技术正朝以下方向发展: 1. 精密化:尺寸精度提升至±0.2%水平,满足高端装备制造需求 2. 轻量化:通过微合金化与热处理工艺优化,在保证强度前提下减重10-15% 3. 绿色化:采用电炉短流程工艺,减少碳排放30%以上 4. 智能化:集成工业互联网技术,实现生产过程自适应控制 5. 定制化:建立柔性生产线,满足小批量,多品种的个性化需求
当前,银川贺兰县q345c无缝方矩管要求: - 弯曲度:≤1.5mm/m - 平面度:≤0.5%边长 - 矫直后表面不得出现压痕或划伤
## 三,质量控制体系构建
(一)在线检测技术 1. 激光测径仪:实时监测外形尺寸,产品性能达到国际先进水平。未来,随着新材料研发与智能制造技术的深度融合,该领域将迎来更广阔的发展空间,为基础设施建设与高端装备制造提供更优质的材料支撑。
