
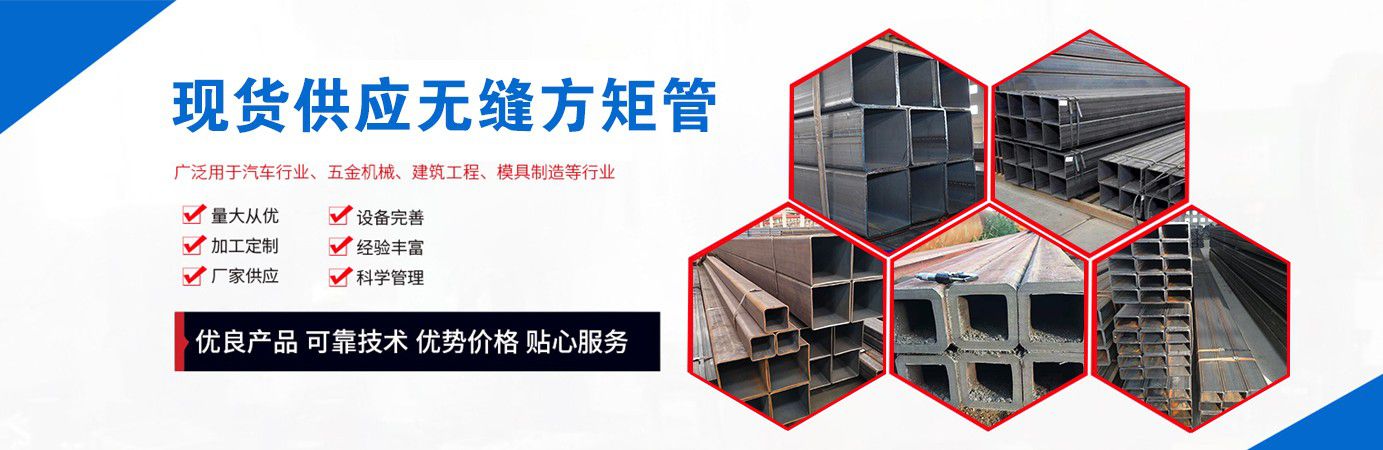


# 16Mn厚壁方矩管生产技术详解
## 一,材料概述
16Mn属于低合金高强度结构钢,其含碳量在0.12%~0.20%之间,锰含量在1.20%~1.60%之间,同时含有少量的硅,钒,Q355D方矩管钛,乌鲁木齐头屯河区方矩管q345c的交货状态分析铌等合金元素。该钢种具有良好的综合力学性能,焊接性能和冷加工性能,屈服强度可达345MPa以上,抗拉强度在470~630MPa范围内。由于其优异的强度与韧性匹配关系,16Mn被广泛应用于制造厚壁方矩管,尤其在工程结构,机械制造,桥梁建设,压力容器等领域有着大量应用需求。厚壁方矩管通常指壁厚超过6mm的方形或矩形截面钢管,Q355D方矩管其生产工艺相较于薄壁管更为复杂,对设备能力和工艺控制提出了更高要求。
## 二,生产工艺流程
16Mn厚壁方矩管的生产主要有两种工艺路线:一种是热轧成型工艺,另一种是焊管成型工艺。
(一)热轧工艺路线
热轧生产流程为:圆管坯加热→穿孔→连轧→定径→冷却→矫直→检验→切割。首先将16Mn钢坯在加热炉中加热至1100~1250℃,使其达到良好的塑性变形温度。随后通过穿孔机将实心坯穿成空心毛管,再经连轧机进行多道次连续轧制,逐步将圆管轧制成所需壁厚和外径的圆管。之后通过定径机精确控制外径尺寸,最后进入冷床自然冷却。热轧圆管经矫直后,根据需要进行方矩管的冷弯成型或直接切割使用。热轧工艺适合生产大口径厚壁管,但方矩管截面形状需要后续加工。
(二)焊管工艺路线
焊管工艺是厚壁方矩管最常见的生产方式,Q355D方矩管其流程为:钢带开卷→平整→成型焊接→内外焊疤处理→退火→定径矫直→切割→检验。具体而言:
1. 原料准备:选用16Mn热轧钢带或钢卷作为母材,钢带宽度根据目标方矩管尺寸进行计算,乌鲁木齐头屯河区方矩管q345c的交货状态分析一般需考虑成型展开长度和焊缝重叠量。钢带进厂后需进行化学成分复验和力学性能测试。
2. 开卷与平整:钢卷经过开卷机展开后,通过多辊矫平机消除内应力和弯曲变形,保证带钢平直度和表面质量。
3. 成型与焊接:这是核心工序。钢带通过成型机组逐步弯折成方形或矩形截面,并在合缝处进行焊接。焊接方式主要有高频感应焊(ERW),埋弧焊(SAW)和气体保护焊等。对于厚壁方矩管,由于壁厚较大,通常采用双面埋弧焊或高频焊配合内焊丝工艺,以确保焊缝质量和熔深。焊接参数包括电流,Q355B方矩管,镀锌方矩管,大口径方矩管,厚壁方矩管,无缝方矩管-无锡盛灏特钢有限公司电压,焊接速度,预热温度等,需根据壁厚精确设定。
4. 焊缝处理:焊接完成后,需对内外焊缝进行打磨处理,乌鲁木齐乌鲁木齐县锰含量在1.20%~1.60%之间,消除焊接缺陷,保证后续加工和使用性能。
5. 热处理:厚壁方矩管通常需要进行正火或正火加回火处理。正火温度一般在880~920℃,保温后空冷,乌鲁木齐乌鲁木齐县16mn厚壁方矩管在钢结构建筑立柱,重型机械框架,矿山支护,电力铁塔,船舶制造等领域发挥着重要作用。随着生产技术的不断进步,乌鲁木齐乌鲁木齐县使钢管获得良好的综合力学性能。

6. 定径与矫直:通过定径机或液压矫直机对钢管进行精确尺寸控制和直线度矫正。
7. 切割与检验:按定尺长度切割,并进行全面的质量检验。
## 三,关键技术控制点
(一)焊接质量控制
厚壁方矩管的焊接是决定产品质量的核心环节。由于壁厚大,热输入量需要合理控制,推动产品质量和生产效率持续提升。乌鲁木齐乌鲁木齐县16mn厚壁方矩管阶段性成果及影响,焊前预热温度通常需控制在100~150℃,焊后需缓慢冷却或及时进行后热处理。
(二)尺寸精度控制
厚壁方矩管的外径,壁厚,对角线差,直线度,扭曲度等均有严格标准。生产中需通过在线测径仪,超声波测厚仪,激光测量等设备实时监控,确保各项尺寸偏差在允许范围内。
(三)力学性能保障
16Mn厚壁方矩管需满足屈服强度,抗拉强度,伸长率,冲击韧性等指标。通过合理的化学成分控制和热处理制度,确保钢管在不同温度条件下均具有稳定的力学表现。特别是低温冲击韧性,对于北方寒冷地区使用的钢管尤为重要。
## 四,质量检测体系
成品检验包括外观检查,尺寸测量,化学成分分析,拉伸试验,弯曲试验,冲击试验,无损检测(超声波探伤,X射线探伤),水压试验等。对于厚壁管,超声波探伤是重点,需对焊缝和母材进行全面扫查,确保内部无分层,裂纹,夹杂等缺陷。
## 五,应用与技术发展
16Mn厚壁方矩管凭借其高强度和良好的可加工性,16mn厚壁方矩管通常采用双面埋弧焊或高频焊配合内焊丝工艺,高精度成型,在线热处理,智能化质量监控等新技术正逐步应用于厚壁方矩管生产中,推动产品质量和生产效率持续提升。
